


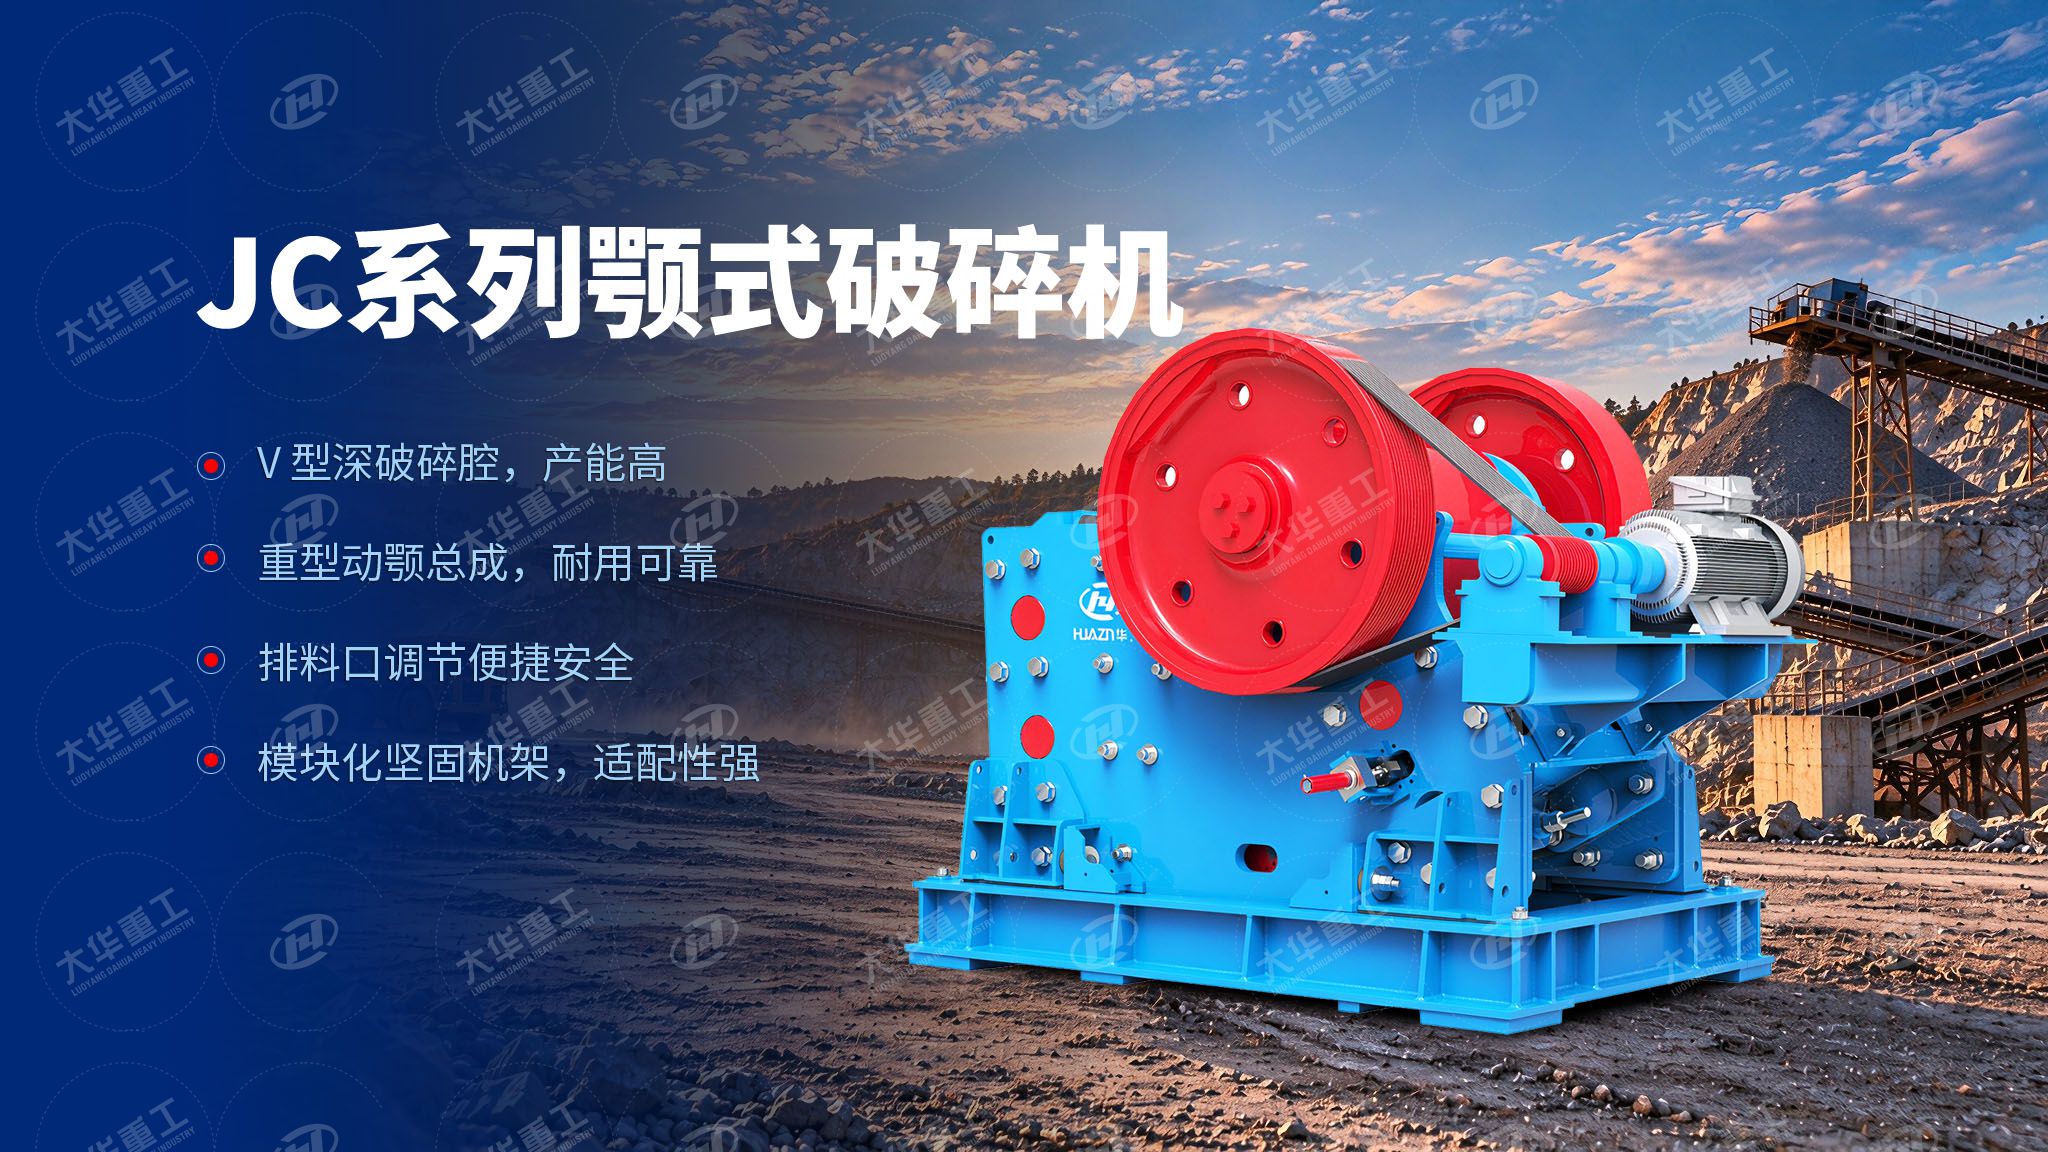
颚式破碎机加工花岗岩如何提升产能?从给料、调参到现场管控,硬核增产
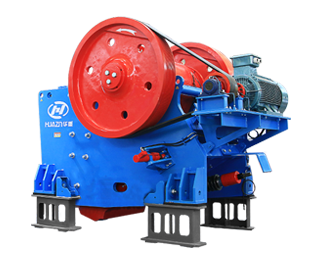
花岗岩硬度高、磨蚀性强,是砂石骨料生产线典型的 “硬骨头” 物料。很多砂石厂反馈,同型号颚破加工花岗岩时,实际产量远低于设备铭牌参数,堵料、衬板磨损快、时产波动大,制约整条生产线效益。想要稳定拉高颚破处理量,核心不在于盲目加大给料,而是围绕**给料管控、腔型匹配、参数调校、全线协同**四大方向精细化管理,在保障设备安全、成品粒型合格的前提下释放产能。
一、规范给料方式,杜绝偏料、堵料,打通进料瓶颈
花岗岩块大、质地坚硬,不合理给料是产能上不去的首要原因。
1. 坚持满腔给料(挤满给料),而非断断续续少量喂料。颚破在料层挤满状态下,物料之间相互挤压层压破碎,单次破碎效率更高,产量明显提升;但严禁超大块石料直冲破碎腔,超规格大料会造成卡料、闷车,甚至损伤动颚、主轴。
2. 采用均匀布料,避免单边偏料。振动给料机布料要居中,物料均匀铺满破碎腔宽度,防止一侧堆满、一侧空料。偏料不仅产能下降,还会造成颚板单侧快速磨损、机架受力不均。
3. 提前预筛除土。花岗岩原石常夹带泥土、风化层,泥土糊住排料口后出料不畅,直接压减产量。在给料前端增设预筛分设备,筛掉细土、粉料,保持破碎腔排料通畅。
二、科学调整排料口与行程,适配花岗岩破碎特性
加工花岗岩这类硬岩,排料口、偏心轴行程不能照搬软石料参数。
排料口(CSS):在满足下游进料粒度要求的前提下,合理放大闭合排料口。排料口过小,花岗岩难破碎、容易堆积堵腔,能耗上升、产量下跌;排料口调整后,必须锁死垫片,防止运行中移位。
偏心轴行程选型:硬质花岗岩优先选用"大行程腔型",大冲击行程适合挤压破碎硬岩;小行程腔型更适合软料、细碎,用于花岗岩会破碎乏力、产能偏低。选型阶段就结合花岗岩硬度匹配腔型,是高产基础。
注意:调参不是越大越好,必须和后续圆锥破、筛分负荷匹配,避免下游 “吃不下” 造成堆料返料,反向拖累颚破生产。
三、耐磨件选型 + 定期巡检,减少停机损耗
花岗岩磨蚀性极强,颚板(动定颚衬板)磨损速度远快于石灰石等软料。衬板磨损后,破碎腔轮廓变形,破碎效率持续下滑,产量逐步降低。
1. 硬质花岗岩工况,优先选用高耐磨高锰钢、改性合金颚板,提高耐磨周期,减少频繁停机换板;
2. 建立磨损台账,定期检查衬板齿形,齿峰磨平后及时翻面或者更换,不要等到产量明显掉下来再维修;
3. 同步检查肘板、肘板垫、轴承润滑状态。硬岩破碎冲击载荷大,润滑不良、轴承升温会触发保护停机,有效生产时长缩短,综合产能大打折扣。
四、全线负荷匹配,避免 “单机快、全线堵”
颚破是整条花岗岩生产线的粗碎龙头,它的产能上限,受给料机、输送带、圆锥破、筛分机共同制约。很多工厂只盯着颚破加量,后续圆锥破处理能力不足、皮带输送能力不够,破碎后的石料堆积,颚破被迫降速给料,产能依然无法释放。
优化思路:粗碎、中碎、筛分负荷匹配,设置料仓缓冲,形成稳定料流;合理配置除铁装置,花岗岩中混杂的钢筋、铁件极易卡死颚破,突发停机是高产大忌。
花岗岩破碎增产,是一套现场精细化管理体系。做好均匀给料、腔型参数适配、耐磨件管控、全线协同,不用更换主机,多数现场就能实现稳定提产,同时降低吨料电耗、减少故障停机,提升骨料厂综合收益。大华重工可根据客户花岗岩岩性、进料粒度、目标时产,定制粗碎方案与配套设备选型,为硬岩骨料项目稳定高产保驾护航。