


硬质花岗岩破碎提产新思路:颚破选型、系统配置与长效运维策略
花岗岩骨料市场需求持续旺盛,越来越多矿山、砂石基地追求日产万吨级稳定生产。不少项目遇到一个误区:单纯采购更大型号颚破,投产之后产量依旧达不到预期。本质原因是硬岩破碎有别于普通石料,想要持续高产,需要从前期选型、系统布局、智能运维、风险防控综合规划,兼顾峰值产能与长期连续运转能力。
一、前期选型:针对花岗岩硬岩属性选对机型,从源头锁定产能潜力
普通 PE 颚破与 JC 系列高性能颚破,在硬岩工况下差距明显。花岗岩抗压强度高、磨蚀指数高,选型时重点关注三点:
1. 机架结构强度:硬岩破碎冲击载荷大,加厚铸钢机架、加强型主轴、重载轴承设计,抗冲击能力更强,允许长期满负荷连续运行,不会因为机架刚性不足被迫降负荷生产;
2. 进料口尺寸匹配原石:爆破后的花岗岩块度波动大,进料口要预留余量,避免频繁爆破改料、卡大块耽误生产;
3. 腔型差异化选择:深 V 破碎腔、挤满破碎腔专门适配花岗岩,料层挤压破碎,破碎效率更高、粒型更优;浅腔机型适合低硬度石料,硬岩工况产能上限低。
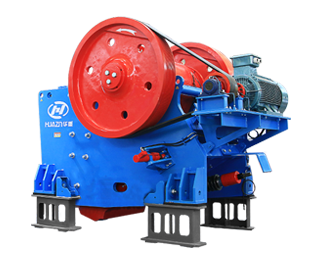
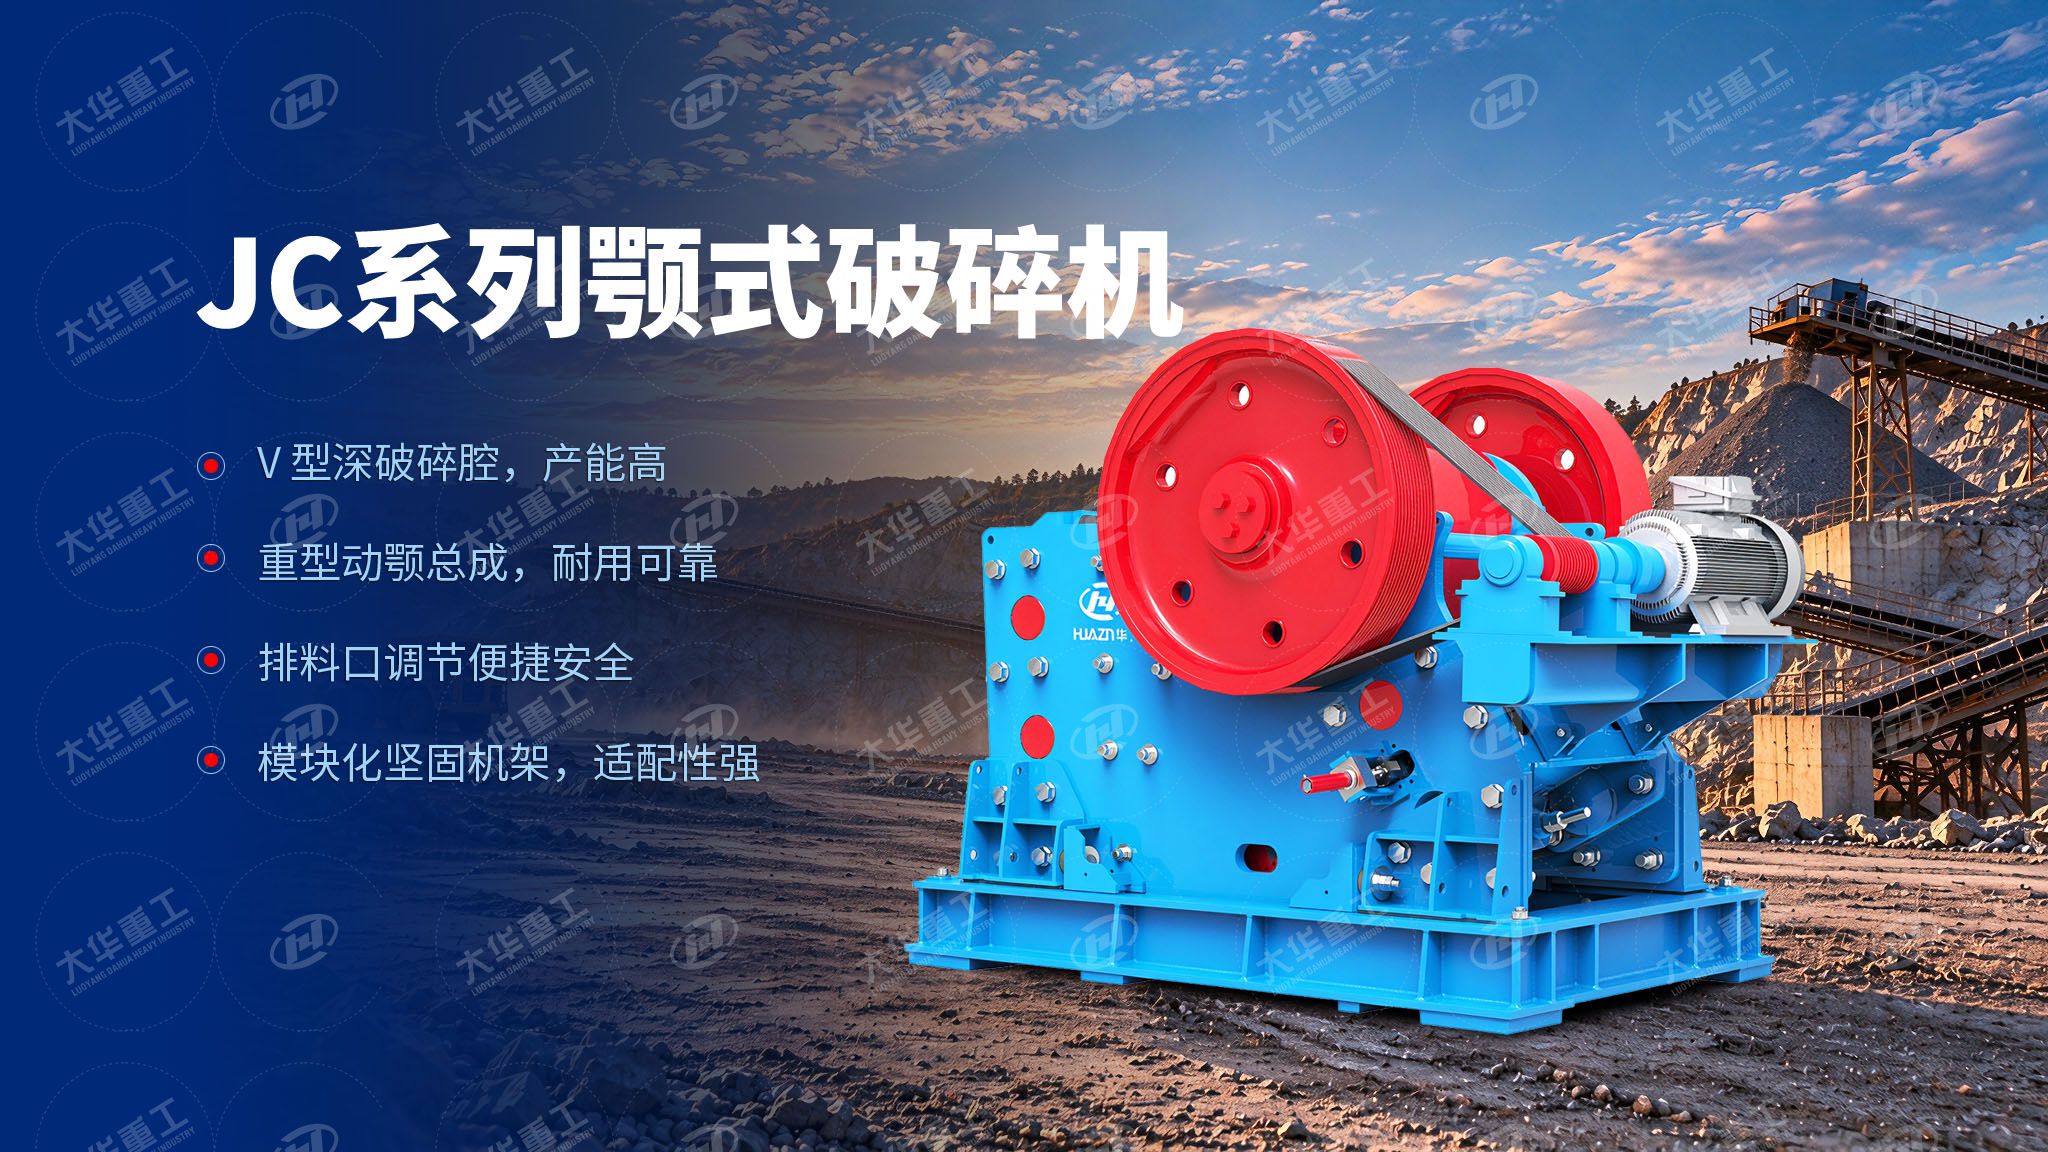
大华重工 JC 系列颚式破碎机,专为花岗岩、玄武岩等高硬度岩石粗碎开发,强化传动系统、优化破碎腔曲线,同等装机功率下,硬岩处理能力优于传统老式颚破,是花岗岩骨料线粗碎优选机型。
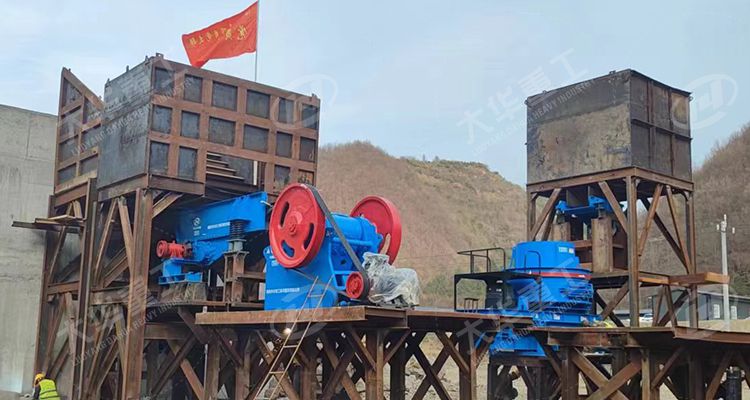
二、料流系统优化,消除隐形产能卡点
很多生产线主机参数足够,但转运环节拖后腿:
1. 给料系统:选用带变频调速的重型振动给料机,可根据颚破主机电流自动调节给料速度,实现闭环控料,既保证挤满给料,又能自动防闷车;依靠人工铲车上料,料流忽大忽小,产能很难稳定;
2. 输送与缓冲仓:颚破出料皮带带宽、带速按峰值产能设计,在颚破与中碎圆锥之间设置缓冲料仓,削峰填谷。颚破可以持续满负荷生产,不受下游短时波动影响;
3. 除铁与保护:配置强磁除铁器 + 金属探测,一旦金属异物进入破碎腔,及时报警停机,避免闷车、损坏颚板和传动部件,减少突发停机损失。
三、标准化运维体系,拉长有效生产时间,提升年均总产量
对花岗岩生产线来说,减少停机时间 = 提高总产量。硬岩工况下,故障停机占产能损失的比重往往超过参数不合理。
1. 建立定时润滑保养制度:偏心轴轴承是核心发热部件,硬岩破碎持续冲击,润滑脂牌号、加注周期严格按照设备手册执行,高温季节增加巡检频次;
2. 动态监控运行参数:监测主机电流、轴承温度、振动值、排料口尺寸。花岗岩工况下,电流持续超高,大概率是排料口过小、衬板严重磨损或者堵料,提前干预,避免闷车停机;
3. 备件前置储备:颚板、肘板、轴承等易损件提前备货,花岗岩工况衬板消耗快,一旦磨损,快速更换,缩短检修等待时长。
四、避开花岗岩破碎常见增产误区
1. 误区一:盲目缩小排料口,追求更小出料。硬岩破碎阻力急剧上升,堵料频发,产量反而下降,磨损成本翻倍;
2. 误区二:无限度超负荷喂料。短时间看着进料多,极易闷车跳闸,反复启停对主轴、电机伤害极大,长期稳定性变差;
3. 误区三:忽略爆破优化。花岗岩原石块度极不均匀,大块多,会频繁卡颚破。优化爆破方案,控制来料最大块度,是投入低、见效快的增产手段。
颚破加工花岗岩的高产,不是单点调整,而是合适机型 + 顺畅料流 + 闭环管控 + 标准化运维的组合结果。短期调参可以小幅提产,系统方案才能实现长年稳定满产。大华重工拥有大量花岗岩骨料生产线项目经验,可为客户提供现场勘测、生产线布局、设备选型、运维培训一体化服务,助力砂石企业在硬岩骨料项目上实现高效、低耗、稳产。